

HỆ THỐNG XỬ LÝ CHẤT THẢI NHÀ MÁY – GIẢI PHÁP TỰ ĐỘNG HÓA VÀ GIÁM SÁT TẬP TRUNG
Trong nhà máy sản xuất công nghiệp, chất thải phát sinh từ nhiều nguồn như dây chuyền sản xuất, vệ sinh thiết bị, khu vực rửa nguyên liệu, hệ thống làm mát và hoạt động sinh hoạt của công nhân. Thành phần chất thải có thể thay đổi theo nguyên liệu, sản phẩm, công suất vận hành và lịch sản xuất của nhà máy.
Đặc biệt, một số công đoạn có thể phát sinh lượng nước thải lớn trong thời gian ngắn, nước thải có độ pH bất thường hoặc chứa hàm lượng chất rắn, dầu mỡ và hóa chất cao. Nếu không được thu gom, phân loại và điều tiết phù hợp, những biến động này có thể ảnh hưởng đến hiệu quả của các công đoạn xử lý phía sau.
Vì vậy, ngoài việc lựa chọn công nghệ xử lý phù hợp, nhà máy cần một hệ thống điều khiển có khả năng phối hợp thiết bị, giám sát thông số vận hành và cảnh báo sự cố. Giải pháp PLC – HMI – SCADA – IoT V-Box giúp tự động hóa hoạt động của trạm xử lý, đồng thời cho phép quản lý tập trung nhiều khu vực trên cùng một giao diện.

1. Đặc thù của hệ thống xử lý chất thải nhà máy

1.1. Chất thải phát sinh từ nhiều công đoạn sản xuất
Khác với hệ thống xử lý nước thải sinh hoạt thông thường, nước thải nhà máy có thể chứa nhiều thành phần khác nhau tùy thuộc vào ngành nghề sản xuất.
Một số nguồn phát sinh điển hình gồm:
- Khu vực sản xuất: Nước thải chứa chất hữu cơ, chất rắn, dầu mỡ hoặc hóa chất tùy theo quy trình.
- Khu vực vệ sinh máy móc: Nước rửa thiết bị, đường ống và sàn nhà xưởng có thể chứa cặn bẩn, chất tẩy rửa hoặc nguyên liệu tồn dư.
- Khu vực làm mát: Nước xả từ hệ thống làm mát có thể cần được quản lý riêng tùy theo đặc tính và mức độ ô nhiễm.
- Khu vực sinh hoạt: Nước thải từ nhà vệ sinh, nhà ăn và các khu vực phụ trợ.
- Khu vực xử lý chất thải: Nước tách bùn, nước rửa thiết bị và các dòng nước phát sinh trong quá trình vận hành trạm xử lý.
Do đặc tính của từng dòng thải khác nhau, nhà máy có thể cần hệ thống thu gom riêng, tiền xử lý hoặc điều hòa trước khi đưa vào công đoạn xử lý chung.

1.2. Lưu lượng nước thải thay đổi theo lịch sản xuất
Trong thực tế, lượng nước thải không phải lúc nào cũng ổn định. Lưu lượng có thể tăng mạnh khi nhiều dây chuyền hoạt động đồng thời hoặc khi nhà máy thực hiện vệ sinh thiết bị vào cuối ca.
Sự biến động này đặt ra yêu cầu kiểm soát mực nước tại các bể thu gom, điều chỉnh lưu lượng bơm chuyển nước và duy trì hoạt động phù hợp của các công đoạn xử lý phía sau.
PLC có thể điều khiển bơm theo mực nước, giới hạn lưu lượng và trạng thái thiết bị. Tại bể điều hòa, hệ thống có thể phối hợp bơm cấp, máy khuấy và các thiết bị liên quan nhằm duy trì điều kiện vận hành theo thiết kế.
Việc điều hòa lưu lượng đặc biệt quan trọng đối với những nhà máy có hoạt động sản xuất theo mẻ hoặc phát sinh nước thải tập trung theo từng thời điểm.
1.3. Nhiều thiết bị cần phối hợp theo trình tự công nghệ
Một trạm xử lý nước thải công nghiệp có thể bao gồm hàng loạt thiết bị như bơm nước thải, máy lược rác, máy khuấy, bơm định lượng hóa chất, máy thổi khí, bơm bùn, máy ép bùn và hệ thống khử mùi.
Các thiết bị này không hoạt động độc lập mà cần phối hợp theo trình tự công nghệ.
Ví dụ, khi bể thu gom đạt mức khởi động, PLC cho phép bơm chuyển nước hoạt động. Khi bể điều hòa đạt mức quy định và các điều kiện liên động được đáp ứng, hệ thống tiếp tục cấp nước sang công đoạn xử lý tiếp theo.
Nếu bơm bị quá tải, bể đạt mức cao hoặc thiết bị phía sau chưa sẵn sàng tiếp nhận nước, PLC có thể thực hiện trình tự dừng, chuyển thiết bị dự phòng hoặc phát cảnh báo theo chương trình đã thiết kế.
Cách điều khiển này giúp hạn chế tình trạng bơm chạy không tải, bể tràn hoặc các công đoạn vận hành sai trình tự.
2. Quy trình xử lý nước thải và các thiết bị điều khiển
Tùy ngành nghề sản xuất, hệ thống có thể sử dụng các công đoạn xử lý khác nhau. Đối với một số hệ thống nước thải công nghiệp, sơ đồ tham khảo có thể gồm:
Thu gom → Tách rác → Bể điều hòa → Điều chỉnh pH và xử lý hóa lý → Xử lý sinh học → Lắng → Khử trùng → Bể chứa nước sau xử lý.
Bùn phát sinh được thu gom, lưu chứa và xử lý theo phương án phù hợp.
Không phải mọi nhà máy đều sử dụng đầy đủ các công đoạn trên. Công nghệ thực tế cần căn cứ vào thành phần nước thải và yêu cầu đầu ra.
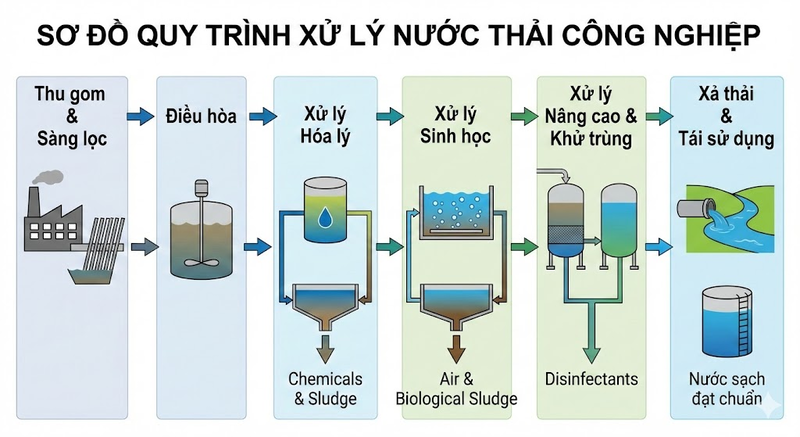
2.1. Bể thu gom và bể điều hòa
Bể thu gom tiếp nhận nước thải từ các khu vực sản xuất trước khi chuyển sang công đoạn xử lý tiếp theo.
Tại đây, cảm biến mức nước cung cấp tín hiệu cho PLC để điều khiển bơm theo các ngưỡng cài đặt. Hệ thống có thể sử dụng hai bơm luân phiên nhằm phân bổ thời gian hoạt động, đồng thời bố trí bơm dự phòng nếu thiết kế yêu cầu.
Đối với bể điều hòa, PLC có thể điều khiển máy khuấy và bơm cấp nước theo điều kiện vận hành. Khi mực nước đạt giới hạn cho phép, hệ thống điều chỉnh hoạt động của bơm để hạn chế tràn bể hoặc cấp nước vượt khả năng tiếp nhận của công đoạn phía sau.
2.2. Công đoạn xử lý hóa lý
Đối với những dòng nước thải cần xử lý hóa lý, hệ thống có thể sử dụng bể điều chỉnh pH, bể keo tụ – tạo bông hoặc thiết bị tuyển nổi tùy theo đặc tính chất thải.
PLC có thể điều khiển:
- Bơm định lượng hóa chất theo tín hiệu đo hoặc công thức cài đặt.
- Máy khuấy theo từng giai đoạn phản ứng.
- Bơm chuyển nước giữa các bể theo trình tự công nghệ.
- Van điện từ và các thiết bị chấp hành có tích hợp vào hệ thống.
- Cảnh báo khi mức hóa chất thấp, bơm định lượng gặp lỗi hoặc pH vượt ngưỡng.
Nếu được trang bị cảm biến pH phù hợp, hệ thống có thể hỗ trợ điều chỉnh lượng hóa chất theo giá trị đo thực tế. Việc định lượng cần được thiết kế phù hợp với loại hóa chất, đặc tính nước thải và thời gian phản ứng; không nên chỉ dựa vào một giá trị đo tức thời.
2.3. Công đoạn xử lý sinh học
Đối với nước thải chứa chất hữu cơ có khả năng phân hủy sinh học, hệ thống có thể sử dụng bể hiếu khí hoặc công nghệ sinh học phù hợp với thiết kế.
PLC điều khiển máy thổi khí, máy khuấy và bơm tuần hoàn theo lịch vận hành, chu trình hoặc tín hiệu cảm biến.
Nếu có cảm biến DO, hệ thống có thể điều chỉnh hoạt động cấp khí theo ngưỡng oxy hòa tan được thiết lập. Nếu máy thổi khí sử dụng biến tần, PLC có thể thay đổi tốc độ vận hành trong phạm vi cho phép.
Việc điều khiển theo điều kiện thực tế giúp hạn chế tình trạng thiết bị chạy liên tục khi không cần thiết, đồng thời hỗ trợ duy trì điều kiện vận hành phù hợp cho quá trình sinh học.
2.4. Lắng, xử lý bùn và nước sau xử lý
Sau các công đoạn xử lý, chất rắn và bùn được tách khỏi nước theo công nghệ của hệ thống. Bùn có thể được chuyển đến bể chứa, thiết bị làm đặc hoặc máy ép bùn nếu có bố trí.
PLC có thể điều khiển bơm bùn theo thời gian hoặc điều kiện vận hành, giám sát trạng thái máy ép bùn và cảnh báo khi động cơ gặp lỗi.
Đối với nước sau xử lý, hệ thống có thể tích hợp thiết bị đo pH, lưu lượng và các thông số cần thiết khác. Dữ liệu được truyền về HMI hoặc SCADA để theo dõi và lưu trữ.
Khi thông số vượt ngưỡng cài đặt, hệ thống có thể phát cảnh báo hoặc thực hiện phương án giữ nước để kiểm tra nếu công trình có đủ bể chứa và thiết bị điều khiển phù hợp.
Các cảm biến vận hành không thay thế hoàn toàn việc lấy mẫu, phân tích và kiểm nghiệm chất lượng nước theo yêu cầu áp dụng.
3. Tủ điện PLC – Trung tâm điều khiển trạm xử lý
Tủ điện PLC tiếp nhận tín hiệu từ cảm biến, thiết bị đo và các mạch phản hồi trạng thái để thực hiện chương trình điều khiển toàn bộ trạm xử lý.
Đối với nhà máy có nhiều bể và thiết bị, chương trình điều khiển có thể được chia thành từng nhóm chức năng như thu gom, điều hòa, xử lý hóa lý, xử lý sinh học và xử lý bùn.
Các chức năng chính bao gồm:
- Điều khiển bơm theo mực nước và điều kiện liên động.
- Điều khiển máy khuấy, máy thổi khí và bơm tuần hoàn theo trình tự.
- Điều khiển định lượng hóa chất theo giá trị cài đặt hoặc tín hiệu đo.
- Luân phiên bơm và thiết bị dự phòng khi có cấu hình phù hợp.
- Giám sát lỗi động cơ, trạng thái thiết bị và tín hiệu cảm biến.
- Ghi nhận thời gian hoạt động để hỗ trợ bảo trì.
Đối với nhà máy hoạt động nhiều ca, hệ thống có thể thiết lập lịch vận hành và các chế độ Auto/Manual. Người vận hành được phép thao tác theo phân quyền, trong khi các liên động và chức năng bảo vệ vẫn được duy trì theo thiết kế.

4. Giám sát tập trung bằng HMI, SCADA và IoT V-Box
4.1. HMI tại trạm xử lý
Màn hình HMI hiển thị sơ đồ công nghệ và trạng thái các thiết bị tại trạm xử lý.
Người vận hành có thể theo dõi mực nước từng bể, trạng thái bơm, máy thổi khí, máy khuấy, giá trị cảm biến, chế độ Auto/Manual và danh sách cảnh báo.
Khi có sự cố, giao diện giúp xác định thiết bị hoặc công đoạn liên quan, hỗ trợ kiểm tra và khắc phục nhanh hơn.
4.2. IoT V-Box – SCADA Giám sát nhiều khu xử lý trên cùng giao diện
Đối với nhà máy có nhiều phân xưởng, nhiều trạm xử lý hoặc các khu vực phụ trợ nằm cách xa nhau, IoT V-Box có thể được sử dụng để tập trung dữ liệu từ các PLC về một hệ thống giám sát trên nền tảng Internet.

Người quản lý có thể theo dõi tình trạng các khu vực thông qua máy tính hoặc điện thoại mà không cần trực tiếp đến từng tủ điện.
Các chức năng có thể triển khai gồm:
- Giám sát nhiều trạm: Theo dõi từng khu xử lý trên cùng giao diện, phân biệt trạng thái hoạt động và cảnh báo của từng trạm.
- Theo dõi thông số: Hiển thị mực nước, pH, DO, lưu lượng và các tín hiệu đo được tích hợp.
- Cảnh báo tập trung: Phát hiện các tình trạng như bể mức cao, bơm lỗi, mất tín hiệu cảm biến hoặc thông số vượt giới hạn.
- Theo dõi lịch sử: Tra cứu biến động thông số, thời gian chạy máy và lịch sử sự kiện để hỗ trợ đánh giá vận hành.
- Quản lý từ xa: Hỗ trợ thao tác điều khiển khi cấu hình cho phép, có phân quyền và biện pháp bảo vệ phù hợp.
Ví dụ, một nhà máy có ba khu vực xử lý gồm khu sản xuất chính, khu phụ trợ và trạm xử lý nước thải tập trung. Mỗi khu vực có PLC riêng để điều khiển thiết bị tại chỗ. Các PLC truyền dữ liệu về IoT V-Box, giúp người quản lý quan sát trạng thái của cả ba khu vực trên cùng một giao diện.
Khi bơm tại khu xử lý nước thải gặp lỗi, người quản lý có thể xác định vị trí phát sinh cảnh báo và yêu cầu nhân viên kiểm tra. Nếu hệ thống có thiết kế dự phòng và đủ điều kiện liên động, PLC tại trạm có thể tự động chuyển sang bơm dự phòng mà không cần chờ thao tác từ màn hình giám sát.
Việc điều khiển trực tiếp thiết bị vẫn do PLC và các mạch bảo vệ tại chỗ đảm nhiệm; nền tảng giám sát từ xa hỗ trợ theo dõi, cảnh báo và thao tác theo cấu hình được phê duyệt.
5. Hiệu quả đối với hoạt động nhà máy
Việc tích hợp hệ thống điều khiển và giám sát mang lại các lợi ích cụ thể:
- Giảm thao tác thủ công: Tự động hóa quá trình bơm chuyển nước, khuấy trộn, cấp khí và định lượng hóa chất.
- Hạn chế sự cố dây chuyền: Giám sát liên động giữa các công đoạn, phát hiện thiết bị lỗi và hỗ trợ chuyển thiết bị dự phòng.
- Kiểm soát biến động nước thải: Theo dõi mực nước, lưu lượng và các thông số đo được để hỗ trợ điều chỉnh quá trình xử lý.
- Tối ưu vận hành thiết bị: Điều khiển theo nhu cầu, lịch hoạt động và điều kiện thực tế.
- Quản lý nhiều khu vực: Tổng hợp dữ liệu từ nhiều PLC, trạm xử lý hoặc phân xưởng trên cùng một giao diện.
- Hỗ trợ bảo trì: Lưu lịch sử lỗi và thời gian chạy máy để lập kế hoạch kiểm tra thiết bị.
6. Kết luận
Đối với hoạt động sản xuất công nghiệp, quản lý và xử lý chất thải hiệu quả đòi hỏi sự phối hợp đồng bộ giữa công nghệ xử lý, thiết bị vận hành và hệ thống giám sát. Khi quy mô sản xuất ngày càng mở rộng, lưu lượng và thành phần chất thải có thể thay đổi theo từng công đoạn, khiến việc vận hành thủ công trở nên phức tạp, khó kiểm soát và tiềm ẩn nguy cơ gián đoạn quá trình xử lý.
Giải pháp tủ điện điều khiển PLC – HMI – SCADA – IoT giúp giải quyết những hạn chế này thông qua tự động hóa các thiết bị xử lý, giám sát thông số vận hành, cảnh báo sự cố và quản lý tập trung nhiều khu vực từ xa.
Với khả năng thiết kế và lập trình theo đặc thù sản xuất của từng nhà máy, hệ thống có thể tích hợp linh hoạt với các công đoạn thu gom, xử lý nước thải, điều khiển thiết bị và quản lý bùn thải, đồng thời dễ dàng mở rộng khi quy mô nhà máy phát triển.
Đừng để hệ thống xử lý chất thải trở thành gánh nặng trong vận hành nhà máy. Đầu tư giải pháp điều khiển thông minh để kiểm soát quy trình chủ động hơn, tối ưu nguồn lực và hướng đến hoạt động sản xuất hiệu quả, bền vững.